Domain schmelzindex.de kaufen?
Wir ziehen mit dem Projekt
schmelzindex.de um.
Sind Sie am Kauf der Domain
schmelzindex.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain schmelzindex.de kaufen?
Wie berechnet man die Vorschubgeschwindigkeit beim Drehen?
Die Vorschubgeschwindigkeit beim Drehen wird durch die Formel Vorschubgeschwindigkeit = Vorschub pro Umdrehung * Umdrehungsgeschwindigkeit berechnet. Zunächst muss man den Vorschub pro Umdrehung kennen, welcher abhängig von der Schnitttiefe und der Schnittbreite ist. Die Umdrehungsgeschwindigkeit wird in Umdrehungen pro Minute gemessen und hängt von der Drehzahl der Maschine ab. Durch Multiplikation beider Werte erhält man die Vorschubgeschwindigkeit, die in mm/min oder mm/s angegeben wird. Es ist wichtig, die richtige Vorschubgeschwindigkeit zu wählen, um eine optimale Bearbeitungsqualität und Werkzeugstandzeit zu gewährleisten. **
Können Sie bitte die Drehzahl und Vorschubgeschwindigkeit berechnen?
Um die Drehzahl und Vorschubgeschwindigkeit zu berechnen, benötigen wir weitere Informationen wie den Durchmesser des Werkzeugs oder der Spindel und die gewünschte Vorschubrate. Mit diesen Informationen können wir die Formeln verwenden, um die Drehzahl und Vorschubgeschwindigkeit zu berechnen. **

Ähnliche Suchbegriffe für Vorschubgeschwindigkeit
Top-Angebote
Produkte zum Begriff Vorschubgeschwindigkeit:
-
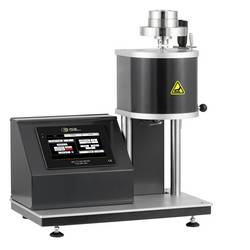
PCE Instruments Schmelzindex Prüfgerät PCE-MFI 400Schmelzindex Prüfgerät PCE-MFI 400 Schmelzindex Prüfgerät bis +400 °C / Schmelzrate bis 400,0 g/10 min hohe Temperaturstabilität / Gewichte inklusive / 7" TFT-Touchdisplay Das Schmelzindex Prüfgerät von PCE Instruments dient zur schnellen Prüfung der Schmelz-Masse-Fließrate von Kunststoffen. Das Schmelzindex Prüfgerät ist sowohl für die Wareneingangskontrolle als auch für die kontinuierliche Produktionsüberwachung konzipiert. Durch die übersichtliche Darstellung aller relevanten Parameter auf dem 7" Touchdisplay können Messergebnisse in kurzer Zeit mit dem Schmelzindex Prüfgerät ermittelt werden. Die automatische Schnittfunktion trägt zusätzlich zur hohen Reproduzierbarkeit der Schmelzflussindex Prüfung mit dem Schmelzindex Prüfgerät bei. Bereits hinterlegte Standard-Kunststoffe ersparen dem Anwender des Schmelzindex Prüfgerätes lästige Konfigurationsabläufe, dazu gehören: PS, PP, PE, ABS, PC, PMMA und viele mehr. Zusätzlich zu den bereits integrierten Standard-Kunststoffen sind im Schmelzindex Prüfgerät die Prüftemperaturen, sowie Prüfgewichte nach Norm (ISO 1133) hinterlegt. Nicht hinterlegte Materialien mit materialspezifischen Parametern können im Schmelzindex Prüfgerät jederzeit dauerhaft hinzugefügt und gespeichert werden. Das Schmelzindex Prüfgerät eignet sich daher hervorragend zur Bestimmung des Schmelzflussindex welcher eine Aussage über das Fließverhalten bzw. die Viskosität von Kunstoffen bei verschiedenen Temperaturen und Drücken trifft. Bei dieser Prüfung nach ISO 1133 wird die zumeist Granulat förmige Probe in einen vorbeheizten Zylinder gegeben und bei einer materialspezifischen Temperatur erhitzt. Ein Kolben mit definierter Masse presst durch sein Eigengewicht im Anschluss die flüssige Schmelze durch eine Düse mit ebenfalls definiertem Durchmesser. Nach einer festgelegten Zeitspanne wird die Messung am Schmelzindex Prüfgerät gestoppt und die durch die Düse geflossene Masse wird mittels Analysewaage ermittelt, es entsteht also ein Masse/Zeit Wert (g/10min) welcher auch als MFI-Wert bezeichnet wird. Der Schmelzflussindex wird ermittelt um das Fließverhalten von thermoplastischen Kunststoffen zu ermitteln. Über das Fließverhalten lässt sich auch der Polymerisationsgrad ableiten welcher wiederum Einfluss auf die späteren mechanischen Eigenschaften des gespritzten Kunststoffes hat. Da Kunststoffe teils feuchtigkeitsempfindlich sind kann eine erhöhte Feuchte der Granulate beim Aufschmelzvorgang während des Spritzgiessens zu verkürzten Molekülketten und damit zu schlechteren mechanischen Eigenschaften führen. Daher ist es erforderlich, vor dem Spritzgiessen die Granulate auf einen geeigneten Feuchtigkeitsgrad herunter zu trocken um spätere Qualitätseinbußen am fertigen Produkt zu vermeiden. Das Schmelzindex Prüfgerät von PCE Instruments ist daher ein bestens geeignetes Hilfsmittel um die Schmelz-Massefließrate für verschiedenste thermoplastische Kunststoffe zu ermitteln. Dadurch können schon vor der Produktion wichtige Parameter für die spätere Herstellung ermittelt und bei Bedarf angepasst werden.7455,00 €*Versand: 74,97 €Sichere Weiterleitung zum Anbieter
-
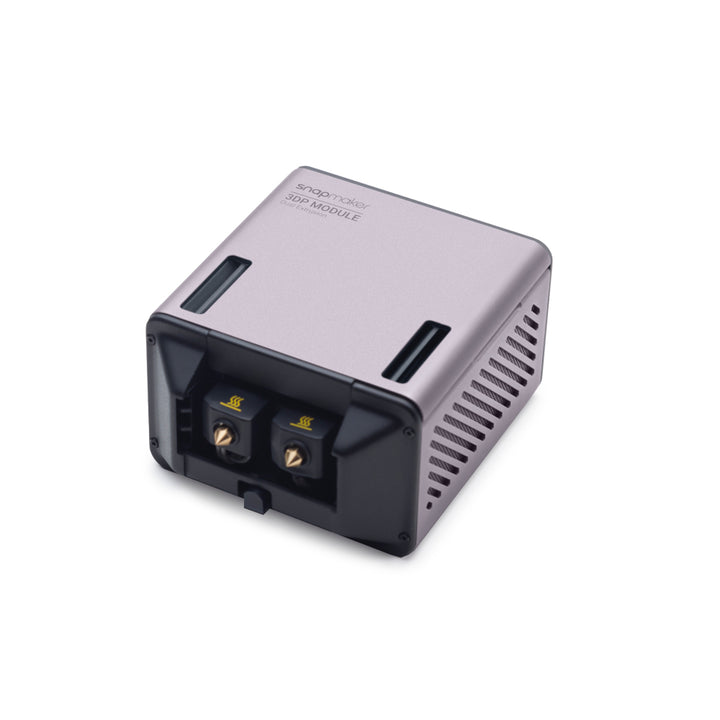
Snapmaker Dual Extrusion Module 71034Snapmaker Doppel-ExtrusionsmodulDas Snapmaker Dual Extrusion Module eröffnet neue Möglichkeiten für Ihre Kreativität und ermöglicht es, zwei verschiedene Materialien oder Farben gleichzeitig zu drucken. Das Modul ist mit dem Snapmaker 2.0 A350/F350/A250T/A250/F250/A150 kompatibel. Materialien kombinierenDas Modul ermöglicht die Doppelextrusion und das gleichzeitige Arbeiten mit zwei verschiedenen Materialien - Sie können zum Beispiel PLA und TPU kombinieren. Besonders wenn Stützstrukturen benötigt werden, kommt das Dual Extrusion Module zum Einsatz. Dabei arbeitet das Modul hervorragend mit wasserlöslichem PVA-Filament und hinterlässt hochwertige Drucke. Gleiches gilt für HIPS in Kombination mit bruchfähigem PLA - ein wenig Öl kann zur leichteren Entfernung verwendet werden, ist aber nicht notwendig. Mehrfarbiger DruckDie meisten 3D-Modelle werden in einer Farbe gedruckt, aber sie werden durch unterschiedliche Eigenschaften der Filamente wie Glanz, Transparenz, Glitter od309,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Was ist der Unterschied zwischen Vorschubgeschwindigkeit und Schnittgeschwindigkeit?
Die Vorschubgeschwindigkeit bezieht sich auf die Geschwindigkeit, mit der sich das Werkzeug entlang des Werkstücks bewegt. Sie wird in der Regel in Millimetern pro Umdrehung angegeben. Die Schnittgeschwindigkeit hingegen bezieht sich auf die Geschwindigkeit, mit der sich das Werkstück unter dem Werkzeug bewegt. Sie wird in der Regel in Metern pro Minute angegeben. **
-
Wie lautet die Formel für die Vorschubgeschwindigkeit vf beim Schleifen?
Die Formel für die Vorschubgeschwindigkeit vf beim Schleifen hängt von verschiedenen Faktoren ab, wie zum Beispiel der Schnittgeschwindigkeit v, dem Durchmesser des Werkstücks d und der Anzahl der Umdrehungen pro Minute n. Eine mögliche Formel lautet: vf = (π * d * n) / 1000. Dabei wird die Vorschubgeschwindigkeit in mm/min berechnet. **
-
Wie lauten die Vorschubgeschwindigkeit und die Drehzahl beim Fräsen von Schokolade?
Die Vorschubgeschwindigkeit und die Drehzahl beim Fräsen von Schokolade hängen von verschiedenen Faktoren ab, wie der Art der Schokolade, der Größe und Form des Werkzeugs sowie der gewünschten Oberflächenqualität. In der Regel wird jedoch eine niedrige Vorschubgeschwindigkeit und eine niedrige Drehzahl verwendet, um ein sauberes und gleichmäßiges Fräsen zu ermöglichen, ohne die Schokolade zu schmelzen oder zu beschädigen. Es ist wichtig, die Parameter entsprechend anzupassen, um optimale Ergebnisse zu erzielen. **
-
Wie beeinflusst die Wahl der Schnittgeschwindigkeit und Vorschubgeschwindigkeit die Ergebnisse bei der Drehbearbeitung von Metall?
Die Schnittgeschwindigkeit beeinflusst die Oberflächengüte und die Standzeit des Werkzeugs. Eine zu hohe Schnittgeschwindigkeit kann zu Verschleiß führen, während eine zu niedrige Geschwindigkeit zu schlechter Oberflächenqualität führen kann. Der Vorschub beeinflusst die Spanbildung und die Spanabfuhr, eine zu hohe Vorschubgeschwindigkeit kann zu Bruch des Werkzeugs führen, während eine zu niedrige Geschwindigkeit zu unerwünschten Spänen führen kann. **

Wie beeinflusst die Wahl des Fräswerkzeugs und der Vorschubgeschwindigkeit die Genauigkeit und Oberflächenbeschaffenheit eines Fräsvorgangs?
Die Wahl des Fräswerkzeugs bestimmt die Schnittqualität und Genauigkeit des Fräsvorgangs. Ein Werkzeug mit hoher Schneidkantenqualität und geeigneter Geometrie führt zu präziseren Ergebnissen. Die Vorschubgeschwindigkeit beeinflusst die Oberflächenbeschaffenheit, wobei ein zu hoher Vorschub zu Rauheit und ein zu niedriger Vorschub zu Verschleiß führen kann. **
Wie kann ich beim Gewindebohren die richtige Drehzahl und Vorschubgeschwindigkeit einstellen, um ein präzises Gewinde zu erhalten?
Die richtige Drehzahl hängt von der Materialart und dem Gewindedurchmesser ab. Eine Faustregel besagt, dass die Drehzahl etwa 2/3 der Schnittgeschwindigkeit des Materials entsprechen sollte. Der Vorschub sollte so gewählt werden, dass genügend Spanabnahme erfolgt, aber nicht zu viel Druck auf das Werkzeug ausgeübt wird. **
Top-Angebote
Produkte zum Begriff Vorschubgeschwindigkeit:
-
3M Bornitrid Spray Extrusion 500ml (EKamold Extrusion)3M Bornitrid Sprays sind Ethanol-basierte, daher schnell trocknende Beschichtungsmittel, die sich aus hexagonalem Bornitrid und unterschiedlichen organischen oder anorganischen Bindersystemen zusammen...41,38 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
PCE Instruments Schmelzindex Prüfgerät PCE-MFI 400Schmelzindex Prüfgerät PCE-MFI 400 Schmelzindex Prüfgerät bis +400 °C / Schmelzrate bis 400,0 g/10 min hohe Temperaturstabilität / Gewichte inklusive / 7" TFT-Touchdisplay Das Schmelzindex Prüfgerät von PCE Instruments dient zur schnellen Prüfung der Schmelz-Masse-Fließrate von Kunststoffen. Das Schmelzindex Prüfgerät ist sowohl für die Wareneingangskontrolle als auch für die kontinuierliche Produktionsüberwachung konzipiert. Durch die übersichtliche Darstellung aller relevanten Parameter auf dem 7" Touchdisplay können Messergebnisse in kurzer Zeit mit dem Schmelzindex Prüfgerät ermittelt werden. Die automatische Schnittfunktion trägt zusätzlich zur hohen Reproduzierbarkeit der Schmelzflussindex Prüfung mit dem Schmelzindex Prüfgerät bei. Bereits hinterlegte Standard-Kunststoffe ersparen dem Anwender des Schmelzindex Prüfgerätes lästige Konfigurationsabläufe, dazu gehören: PS, PP, PE, ABS, PC, PMMA und viele mehr. Zusätzlich zu den bereits integrierten Standard-Kunststoffen sind im Schmelzindex Prüfgerät die Prüftemperaturen, sowie Prüfgewichte nach Norm (ISO 1133) hinterlegt. Nicht hinterlegte Materialien mit materialspezifischen Parametern können im Schmelzindex Prüfgerät jederzeit dauerhaft hinzugefügt und gespeichert werden. Das Schmelzindex Prüfgerät eignet sich daher hervorragend zur Bestimmung des Schmelzflussindex welcher eine Aussage über das Fließverhalten bzw. die Viskosität von Kunstoffen bei verschiedenen Temperaturen und Drücken trifft. Bei dieser Prüfung nach ISO 1133 wird die zumeist Granulat förmige Probe in einen vorbeheizten Zylinder gegeben und bei einer materialspezifischen Temperatur erhitzt. Ein Kolben mit definierter Masse presst durch sein Eigengewicht im Anschluss die flüssige Schmelze durch eine Düse mit ebenfalls definiertem Durchmesser. Nach einer festgelegten Zeitspanne wird die Messung am Schmelzindex Prüfgerät gestoppt und die durch die Düse geflossene Masse wird mittels Analysewaage ermittelt, es entsteht also ein Masse/Zeit Wert (g/10min) welcher auch als MFI-Wert bezeichnet wird. Der Schmelzflussindex wird ermittelt um das Fließverhalten von thermoplastischen Kunststoffen zu ermitteln. Über das Fließverhalten lässt sich auch der Polymerisationsgrad ableiten welcher wiederum Einfluss auf die späteren mechanischen Eigenschaften des gespritzten Kunststoffes hat. Da Kunststoffe teils feuchtigkeitsempfindlich sind kann eine erhöhte Feuchte der Granulate beim Aufschmelzvorgang während des Spritzgiessens zu verkürzten Molekülketten und damit zu schlechteren mechanischen Eigenschaften führen. Daher ist es erforderlich, vor dem Spritzgiessen die Granulate auf einen geeigneten Feuchtigkeitsgrad herunter zu trocken um spätere Qualitätseinbußen am fertigen Produkt zu vermeiden. Das Schmelzindex Prüfgerät von PCE Instruments ist daher ein bestens geeignetes Hilfsmittel um die Schmelz-Massefließrate für verschiedenste thermoplastische Kunststoffe zu ermitteln. Dadurch können schon vor der Produktion wichtige Parameter für die spätere Herstellung ermittelt und bei Bedarf angepasst werden.7455,00 €*Versand: 74,97 €Sichere Weiterleitung zum Anbieter
-
Wie berechnet man die Vorschubgeschwindigkeit beim Drehen?
Die Vorschubgeschwindigkeit beim Drehen wird durch die Formel Vorschubgeschwindigkeit = Vorschub pro Umdrehung * Umdrehungsgeschwindigkeit berechnet. Zunächst muss man den Vorschub pro Umdrehung kennen, welcher abhängig von der Schnitttiefe und der Schnittbreite ist. Die Umdrehungsgeschwindigkeit wird in Umdrehungen pro Minute gemessen und hängt von der Drehzahl der Maschine ab. Durch Multiplikation beider Werte erhält man die Vorschubgeschwindigkeit, die in mm/min oder mm/s angegeben wird. Es ist wichtig, die richtige Vorschubgeschwindigkeit zu wählen, um eine optimale Bearbeitungsqualität und Werkzeugstandzeit zu gewährleisten. **
-
Können Sie bitte die Drehzahl und Vorschubgeschwindigkeit berechnen?
Um die Drehzahl und Vorschubgeschwindigkeit zu berechnen, benötigen wir weitere Informationen wie den Durchmesser des Werkzeugs oder der Spindel und die gewünschte Vorschubrate. Mit diesen Informationen können wir die Formeln verwenden, um die Drehzahl und Vorschubgeschwindigkeit zu berechnen. **
-
Was ist der Unterschied zwischen Vorschubgeschwindigkeit und Schnittgeschwindigkeit?
Die Vorschubgeschwindigkeit bezieht sich auf die Geschwindigkeit, mit der sich das Werkzeug entlang des Werkstücks bewegt. Sie wird in der Regel in Millimetern pro Umdrehung angegeben. Die Schnittgeschwindigkeit hingegen bezieht sich auf die Geschwindigkeit, mit der sich das Werkstück unter dem Werkzeug bewegt. Sie wird in der Regel in Metern pro Minute angegeben. **
-
Wie lautet die Formel für die Vorschubgeschwindigkeit vf beim Schleifen?
Die Formel für die Vorschubgeschwindigkeit vf beim Schleifen hängt von verschiedenen Faktoren ab, wie zum Beispiel der Schnittgeschwindigkeit v, dem Durchmesser des Werkstücks d und der Anzahl der Umdrehungen pro Minute n. Eine mögliche Formel lautet: vf = (π * d * n) / 1000. Dabei wird die Vorschubgeschwindigkeit in mm/min berechnet. **
Ähnliche Suchbegriffe für Vorschubgeschwindigkeit
-
Snapmaker Dual Extrusion Module 71034Snapmaker Doppel-ExtrusionsmodulDas Snapmaker Dual Extrusion Module eröffnet neue Möglichkeiten für Ihre Kreativität und ermöglicht es, zwei verschiedene Materialien oder Farben gleichzeitig zu drucken. Das Modul ist mit dem Snapmaker 2.0 A350/F350/A250T/A250/F250/A150 kompatibel. Materialien kombinierenDas Modul ermöglicht die Doppelextrusion und das gleichzeitige Arbeiten mit zwei verschiedenen Materialien - Sie können zum Beispiel PLA und TPU kombinieren. Besonders wenn Stützstrukturen benötigt werden, kommt das Dual Extrusion Module zum Einsatz. Dabei arbeitet das Modul hervorragend mit wasserlöslichem PVA-Filament und hinterlässt hochwertige Drucke. Gleiches gilt für HIPS in Kombination mit bruchfähigem PLA - ein wenig Öl kann zur leichteren Entfernung verwendet werden, ist aber nicht notwendig. Mehrfarbiger DruckDie meisten 3D-Modelle werden in einer Farbe gedruckt, aber sie werden durch unterschiedliche Eigenschaften der Filamente wie Glanz, Transparenz, Glitter od309,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Creality SPARKX i7 Extrusion Assembly 4001020093Zuverlässige FilamentzufuhrEin stabiles Extrusionssystem ist entscheidend für hochwertigen 3D-Druck. Die SPARKX i7 Extrusion Assembly wurde entwickelt, um das Filament gleichmäßig und zuverlässig in das Hot End zu führen und Probleme wie Rutschen, Unterextrusion oder unregelmäßigen Materialfluss zu verhindern. Dies trägt zu zuverlässigeren Druckergebnissen und einer verbesserten Gesamtleistung bei. Optimiert für den SPARKX i7Diese Einheit wurde speziell für den Creality SPARKX i7 entwickelt und gewährleistet eine präzise Passform sowie eine nahtlose Integration mit dem Drucker. Die Verwendung von originalen oder kompatiblen Komponenten für dieses Gerät trägt zu einem stabilen Betrieb bei und reduziert das Risiko von Kompatibilitätsproblemen. Reibungsloser und präziser BetriebDie Komponenten der Extrusionseinheit sind so konstruiert, dass sie gemeinsam eine präzise Kontrolle über das Filament ermöglichen. Dadurch kann der Drucker sowohl bei langsamen als auch bei h28,90 €*Versand: 3,99 €Sichere Weiterleitung zum Anbieter
-
Greif, Helmut: Technologie der ExtrusionTechnologie der Extrusion , Lern- und Arbeitsbuch für die Aus- und Weiterbildung , Lackschutzfolien > Autopflege & Aufbereitung , Auflage: 2. Auflage, Erscheinungsjahr: 20171211, Produktform: Kassette, Inhalt/Anzahl: 1, Inhalt/Anzahl: 1, Autoren: Greif, Helmut~Limper, Andreas~Fattmann, Gordon, Auflage: 18002, Auflage/Ausgabe: 2. Auflage, Seitenzahl/Blattzahl: 254, Keyword: Extrusion; Kunststoffe; Kunststofftechnik, Fachschema: Extrusion~Kunststoff - Plastik~Chemische Industrie~Industrie / Chemische Industrie, Warengruppe: HC/Chemische Technik, Fachkategorie: Plastik- & Polymertechnologie, Thema: Verstehen, Text Sprache: ger, Sender’s product category: BUNDLE, Verlag: Hanser Fachbuchverlag, Verlag: Hanser Fachbuchverlag, Verlag: Hanser, Carl, Länge: 243, Breite: 195, Höhe: 18, Gewicht: 565, Produktform: Gebunden, Genre: Mathematik/Naturwissenschaften/Technik/Medizin, Genre: Mathematik/Naturwissenschaften/Technik/Medizin, Beinhaltet: B0000059242001 B0000059242002, Beinhaltet EAN: 9783446909229 9783446909236, Vorgänger EAN: 9783446226692, Herkunftsland: DEUTSCHLAND (DE), Katalog: deutschsprachige Titel, Katalog: Gesamtkatalog, Katalog: Lagerartikel, Book on Demand, ausgew. Medienartikel, Relevanz: 0004, Tendenz: -1, Unterkatalog: AK, Unterkatalog: Bücher, Unterkatalog: Hardcover, Unterkatalog: Lagerartikel,39,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wie lauten die Vorschubgeschwindigkeit und die Drehzahl beim Fräsen von Schokolade?
Die Vorschubgeschwindigkeit und die Drehzahl beim Fräsen von Schokolade hängen von verschiedenen Faktoren ab, wie der Art der Schokolade, der Größe und Form des Werkzeugs sowie der gewünschten Oberflächenqualität. In der Regel wird jedoch eine niedrige Vorschubgeschwindigkeit und eine niedrige Drehzahl verwendet, um ein sauberes und gleichmäßiges Fräsen zu ermöglichen, ohne die Schokolade zu schmelzen oder zu beschädigen. Es ist wichtig, die Parameter entsprechend anzupassen, um optimale Ergebnisse zu erzielen. **
-
Wie beeinflusst die Wahl der Schnittgeschwindigkeit und Vorschubgeschwindigkeit die Ergebnisse bei der Drehbearbeitung von Metall?
Die Schnittgeschwindigkeit beeinflusst die Oberflächengüte und die Standzeit des Werkzeugs. Eine zu hohe Schnittgeschwindigkeit kann zu Verschleiß führen, während eine zu niedrige Geschwindigkeit zu schlechter Oberflächenqualität führen kann. Der Vorschub beeinflusst die Spanbildung und die Spanabfuhr, eine zu hohe Vorschubgeschwindigkeit kann zu Bruch des Werkzeugs führen, während eine zu niedrige Geschwindigkeit zu unerwünschten Spänen führen kann. **
-
Wie beeinflusst die Wahl des Fräswerkzeugs und der Vorschubgeschwindigkeit die Genauigkeit und Oberflächenbeschaffenheit eines Fräsvorgangs?
Die Wahl des Fräswerkzeugs bestimmt die Schnittqualität und Genauigkeit des Fräsvorgangs. Ein Werkzeug mit hoher Schneidkantenqualität und geeigneter Geometrie führt zu präziseren Ergebnissen. Die Vorschubgeschwindigkeit beeinflusst die Oberflächenbeschaffenheit, wobei ein zu hoher Vorschub zu Rauheit und ein zu niedriger Vorschub zu Verschleiß führen kann. **
-
Wie kann ich beim Gewindebohren die richtige Drehzahl und Vorschubgeschwindigkeit einstellen, um ein präzises Gewinde zu erhalten?
Die richtige Drehzahl hängt von der Materialart und dem Gewindedurchmesser ab. Eine Faustregel besagt, dass die Drehzahl etwa 2/3 der Schnittgeschwindigkeit des Materials entsprechen sollte. Der Vorschub sollte so gewählt werden, dass genügend Spanabnahme erfolgt, aber nicht zu viel Druck auf das Werkzeug ausgeübt wird. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.